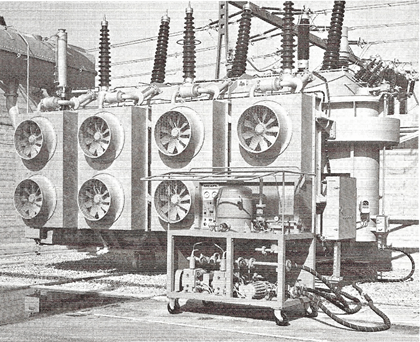
Funciones y características del aceite aislante para transformadores.
Función del aceite como medio de transmisión del calor.
Tanto en los
arrollamientos como en el circuito magnético de los transformadores se producen
pérdidas en forma de energía calorífica. Este calor debe ser evacuado al
exterior de forma que no se alcance ni en los focos de generación ni en otras
partes del circuito térmico temperaturas que puedan dañar a los aislantes.
Esta transmisión desde
las zonas de generación hasta la superficie de enfriamiento la realiza el
aceite.
Los procedimientos de
refrigeración según clasificación IEC 60076-2 son los siguientes:
- Circulación natural de aceite y aire.
- Circulación natural de aceite y circulación forzada
de aire.
- Circulación forzada de aceite y circulación forzada
de aire.
- Circulación forzada de aceite y circulación forzada
de agua.
Ver más detalles en el post: Calentamiento
y refrigeración de Transformadores, en el siguiente link:
http://imseingenieria.blogspot.com.es/2015/11/calentamiento-y-refrigeracion-de.html
También se establecen en
dicha norma las limitaciones que puedan alcanzarse en los distintos puntos del
transformador.
-Temperatura media ambiente anual 20º C.
-Temperatura media ambiente diaria 30º
C.
-Temperatura ambiente máxima 40º C.
-Calentamiento máximo del aceite 60º
C.
-Calentamiento medio del cobre 65º C.
Las normas están fijando
que la máxima temperatura a que puede estar sometido el aceite en el
transformador es de 100º C. (60º C. de calentamiento máximo sobre ambiente de
40º C.), basando este valor en las características del aceite con un amplio
margen en el punto de inflamación y para evitar un envejecimiento prematuro.
El proceso completo de
transmisión de calor pasa por las siguientes etapas:
- Conducción desde el punto de generación hasta la superficie del metal
(cobre o chapa magnética).
- Conducción a través del aislamiento sólido (papel impregnado en
aceite).
- Por convección o por circulación forzada transmisión del calor al
dispositivo de evacuación al medio ambiente.
- Por radiación y convección evacuación al medio ambiente.
Otras características necesarias del aceite por seguridad.
Por seguridad una
característica importante es el punto de inflamación. Para aceites nafténicos
nuevos es del orden de 145º C. y para parafínicos del orden de 170º C.
El punto mínimo de
inflamación fijado por la norma UNE 21320 se encuentra por debajo de estos
límites, siendo de 140º C.
En condiciones normales
de trabajo no hay problema, además en el interior del transformador no hay
oxígeno para iniciar o mantener la combustión.
Puede ocurrir que una
fuerte descarga con gran producción de gases inflamables, con sobrepresión en
la cuba provoque fugas de aceite con el consiguiente riesgo de incendio y
explosión.
Por compatibilidad con otros materiales.
Con excepción de las
gomas naturales, barnices y algunas gomas sintéticas, la mayoría de los
materiales no son solubles o atacados por el aceite siendo muy grande la gama
de productos que pueden ser utilizados.
Una de las características que ha de exigirse a
un aceite aislante es su casi nulo contenido de compuestos sulfurados pues
éstos son muy corrosivos.
Características físico-químicas. Significado
Como se ha indicado
anteriormente, las funciones encomendadas a los aceites para transformadores,
como aislante y refrigerante han de reunir las siguientes características:
- Baja viscosidad.
- Conductividad térmica alta.
- Temperatura de congelación baja.
- Temperatura de inflamación alta.
- Pérdidas dieléctricas bajas.
- Tensión de ruptura dieléctrica alta.
- Ausencias de compuestos corrosivos.
- Buena estabilidad química.
Para controlar la calidad
de un aceite, se dispone de una serie de técnicas de análisis físico - químicos
que permiten calificar un aceite nuevo o estudiar el estado de conservación de
un aceite en servicio.
Para el mantenimiento
preventivo de los aceites en servicio basta con determinar un corto número de
características que facilitan información suficiente sobre las modificaciones
sufridas por efecto de la contaminación o por envejecimiento.
Ver más detalles en el post: “Mantenimiento preventivo de los aceites de Transformadores”, en el
siguiente link:
La investigación de la
presencia de gases disueltos por la descomposición del aceite y otros
materiales aislantes, causada por la existencia de puntos calientes o descargas
eléctricas en el interior del transformador es una medida muy conveniente para
la detección precoz de dichos defectos.
Valor y significado de las características físico - químicas.
a) Densidad.
No es significativa de la
calidad del aceite, pero sirve para identificar su tipo y controlar la
homogeneidad de aceites de varios suministros.
En los aceites es del
orden de 0.86 a 0.89 a 20º C. se expresa en gr./cm3. No siendo afectada en
general por la degradación del aceite en servicio.
SU DETERMINACIÓN:
Se realiza por medio del densímetro, debiendo
referirse a la temperatura de 15 ºC, por lo que deberá aplicarse un factor
corrector si se realiza a otra temperatura, se expresa en gr./ cm3.
Figura 6: Areómetro o densímetro
Las normas de aplicación son las ASTM D - 1298
- 67 " Density specific gravity or api of crude petroleum and liquid
petroleum products by hidrometer method" o UNE 21320 - 4 "Determinación de la densidad absoluta y relativa de los aceites aislantes y de turbina (métodos del areómetro y picnómetro)"; DIN 51757.
CRITERIOS DE ACEPTACIÓN:
Densidad:
< 0.88 Normal
Densidad:
> 0.88 Alta
b) Viscosidad.
Influye sobre la
capacidad del aceite para evacuar el calor generado en los devanados y en el
núcleo y sobre las propiedades de impregnación del papel aislante y otros
aislantes sólidos.
Está característica es
útil para identificar la naturaleza del aceite. Salvo caso extremo se ve poco
afectada por la degradación en servicio.
SU DETERMINACIÓN:
Con el empleo del viscosímetro Engler, podrán
hallarse sus equivalencias con otros grados de viscosidad diferentes con el
empleo de gráficos y tablas que los relacionan. Expresándose en ºE (grados Engler).
Figura 7: Viscosimetro Engler
Las normas de aplicación son: ASTM D - 1665
" Engler viscosity " o bien,
UNE 7030 " Determinación de la viscosidad de los aceites aislantes para
transformadores, interruptores y cables por medio del viscosímetro Engler";
DIN 51561/2/9.
CRITERIOS DE ACEPTACIÓN:
Viscosidad 20 ºC.- (ºE).
< 3.6 ºE Bien
> 3.6 ºE Mal
c) Punto de inflamación.
Es la temperatura más
baja a la que se puede provocar la inflamación de los vapores que se desprenden
de un aceite que se calienta progresivamente en un determinado aparato.
Indica la tendencia a la formación
o la existencia en la disolución de gases inflamables a altas temperaturas. No
debe confundirse esta temperatura con la de combustión del aceite, que es
superior.
En un aceite en servicio
indica la presencia de contaminantes volátiles combustibles o de productos de
degradación por efecto de temperaturas altas o descargas eléctricas en el
aceite.
SU DETERMINACIÓN:
Se realiza en vaso abierto por el método
Cleveland o bien en vaso cerrado según
el método Pensky-Martens y se expresa en ºC (figura 8).
Las normas de aplicación serian: ASTM D - 992
- 72 " Flas and fire points by cleveland open cups ", o bien UNE 21320 – 12 " Determinación en
vaso abierto del punto de inflamación y combustión de los aceites
minerales" o también 21320 -75 " Determinación en vaso cerrado del
punto de inflamación y combustión de los aceites minerales"; DIN 51584.
Figura 8: Equipo
Pensky-Martens para la determinación del punto de inflamación
CRITERIOS DE ACEPTACIÓN:
Inflamación.- (ºC).
> 145 ºC Bien
< 145 ºC Mal
d) Fluidez crítica.
Es la temperatura en ºC. en la que el aceite
pasa del estado fluido al sólido, tiene importancia en la utilización del
aceite en lugares de bajas temperaturas.
e) Punto de
enturbiamiento.
La fluidez crítica también se la define por su
punto de entubamiento, que es la temperatura a la cual el aceite pierde su
transparencia al observarlo a través de un tubo de ensayo de 35 mm. de
diámetro. Sin embargo, este punto de enturbiamiento suele darse en los aceites
de base parafínica, careciendo de él los de base nafténica.
La temperatura en ºC. en que las parafinas se cristalizan en el
seno del aceite; tiene importancia en la refrigeración ya que pueden obturarse
los conductos y tuberías de pequeño paso.
f) Punto de congelación.
Es la menor temperatura,
expresada en múltiplos de 3 ºC, a la
cual el aceite fluye cuando se enfría y examina bajo condiciones determinadas.
Conviene que sea lo más
bajo posible, para evitar la solidificación de parafinas, que reduce
considerablemente la viscosidad del aceite y, por tanto, su capacidad para
evacuar calor.
SU DETERMINACIÓN:
Se
determina de acuerdo con el método descrito en la norma UNE 21320 – 8 “Determinación del punto de congelación de los aceites de Petróleo” o ASTM D - 97 " Test Method for Pour Point of Petroleum”
Otra forma de determinar el punto de congelación es la siguiente:
Si no fluye cuando el
tubo de ensayo se inclina se coloca el tubo en posición horizontal durante 5
seg. Y si bajo estas condiciones el aceite no se mueve se toma como temperatura
de congelación.
Figura 9: Punto de
congelación del aceite
CRITERIOS DE ACEPTACIÓN:
Fluidez critica.- (ºC).
<
- 25 ºC Bien
> - 25 ºC Mal
g) Índice de color.
Por comparación con una
tabla de colores nos informa sobre el grado de refino de un aceite nuevo, o el
estado de un aceite en servicio, un aumento del índice de color es indicativo
de un cierto grado de envejecimiento o de contaminación.
SU DETERMINACIÓN:
Se determina por comparación visual con una
escala de colores patrón numerados del 1 al 18, por medio del comparador
Hellige.
Las normas de utilización son: ASTM D - 1500 -
64 "Color of petroleum products ", o bien UNE 21320 - 3 " Determinación
del color de los aceites aislantes y de turbina"
Según la norma UNE 21320
– 3, la determinación se efectúa comparando por transparencia las muestras en
estado líquido con los patrones de vidrio coloreados, se han de especificar las
condiciones de observación e iluminación.
Figura 10: Colorímetro
CRITERIOS DE ACEPTACIÓN:
Color:
1 a 8 Bueno
Color:
8 a 12 Regular
Color:
12 a 18 Malo
h) Contenido de agua.
El agua puede estar en el
aceite en forma disuelta o de emulsión, produciendo en ambos casos y muy
principalmente en el estado de emulsión, una disminución de la rigidez
dieléctrica, un aumento de las pérdidas dieléctricas y una aceleración de la
degradación de papel aislante.
El agua puede proceder de
las reacciones de oxidación del propio aceite o por absorción de la humedad del
aire ambiental, dependiendo esta tendencia de absorción de humedad de la
composición del aceite y de la temperatura.
SU DETERMINACIÓN:
Se determina por destilación, separando el
agua por los vapores de un disolvente previamente añadido al aceite de ensayo.
Según norma ASTM - D - 1744 o bien por
el método de KARL FISCHER según la norma ASTM D - 1533 " Water in petroleum oils by Karl
Fischer method".
Se expresa en p.p.m. de agua.
Figura 11: Titrador Karl
Fischer para la medida del contenido en agua
CRITERIOS DE ACEPTACIÓN:
Contenido en agua.- (p.p.m.).
Los límites aceptables están en función de la
tensión nominal Un del transformador:
<
40 p.p.m. para Un < 36 Kv.
<
35 p.p.m. para 36 Kv < Un <70
kV.
<
30 p.p.m. para 70 kV < Un <170
kV.
<
20 p.p.m. para Un > 170 kV.
i) Tensión interfásica.
La tensión interfásica de
un aceite frente al agua es función de la cantidad de compuestos polares
capaces de orientarse en la superficie de contacto agua - aceite.
Estos compuestos polares
pueden aparecer por contaminación con
otros materiales o por reacciones de oxidación del aceite.
Este parámetro se reduce
fuertemente al comienzo del proceso de envejecimiento del aceite para luego
estabilizarse en un valor bajo.
Esta disminución se
acompaña siempre de un aumento de los índices dieléctricos y también del índice
de neutralización debido a la presencia
de compuestos polares en la oxidación del aceite.
SU DETERMINACIÓN:
La tensión interfásica de un aceite es el
esfuerzo o tensión necesaria para despegar un anillo de platino de determinadas
características, de la interfáse agua/aceite.
Un valor bajo indica un
aceite deteriorado. Se expresa en dinas/cm.
Es un resultado difícil
de interpretar cuando el aceite está fuertemente contaminado.
Para el cálculo de la tensión interfacial, la
fuerza medida se corrige por un factor empírico el cual depende de las
densidades del agua y del aceite, así como de las dimensiones del anillo de
platino empleado según normas: ASTM D - 971 - 50 " Interfacial tension of
oil agrainst water by the ring method " o bien UNE 21320 (74 ) " Determinación
de la tensión interfacial de aceites frente al agua, método del anillo ".
Figura 12: Tensiometro
interfacial
CRITERIOS DE ACEPTACIÓN:
Tensión interfásica.- (dinas/cm.)
> 30 Excelente
25 a 30 Valida
< 25 No cumple
j) Azufre corrosivo.
Los compuestos sulfurados
corrosivos que puedan estar presentes en el aceite como consecuencia de un
refinado defectuoso, actúan sobre los materiales metálicos. Particularmente
nociva es la acción sobre el cobre, pues al disolverlo, este ión metálico actúa
como catalizador de las reacciones de oxidación de los hidrocarburos.
SU DETERMINACIÓN:
Se determina por comparación de una placa de
cobre tratada, con una escala de colores graduada bajo criterios de corrosión
del cobre frente al azufre.
Las normas de aplicación son: ASTM D - 130
" Test for detection of copper corrosion from petroleum productos by the
copper strip tanish test " o UNE 21320
- 9 " Determinación del azufre corrosivo en aceites aislantes
"; DIN 51584.
Figura 13: Escala de
colores graduada ASTM
k) Medida del factor de disipación o Factor de
pérdidas dieléctricas (Tg.d):
Las pérdidas dieléctricas son función directa
de la cantidad de impurezas y compuestos polares debidas al envejecimiento del
aceite.
Las impurezas pueden proceder de un refino
defectuoso o por contaminación por agua u otros productos en contacto con el
aceite, como resinas, barnices, adhesivos, etc,… Un aumento de la Tg.d en un aceite en servicio
se debe generalmente a un envejecimiento por oxidación y viene acompañado de
otros síntomas como el aumento del índice de neutralización y del contenido en
lodos y reducción de la tensión interfásica.
Eléctricamente, un aumento de las pérdidas
dieléctricas del aceite origina un calentamiento del aceite y del papel
impregnado, acelerando sobre todo en el papel, el proceso de degradación
térmica de estos materiales.
La tangente del ángulo de pérdidas es la
propiedad que más información proporciona acerca de las características
dieléctricas del aceite, por lo que su valor es indicativo de la calidad de
este, siendo la propiedad normalmente utilizada para la aceptación de un aceite
nuevo y para conocer la calidad dieléctrica de un aceite en servicio.
SU DETERMINACIÓN:
La medida de la tag d de un aceite a
temperatura próxima a la ambiente y a 90 ºC, es útil para detectar la presencia
de agua u otros compuestos en frío, distinguiéndolos así de otros productos
polares solubles debidos, generalmente, al envejecimiento del aceite.
Para su determinación, se ponen 40 cm3 de aceite en un vaso perfectamente limpio
provisto de electrodos separados 2 mm., actuando el aceite como dieléctrico y
el vaso como condensador de un Puente Shering. La medida se hace con corriente
alterna a 2000 V. y 50 Hz. y a una temperatura de 90 ºC.
Las normas aplicables a este método son: ASTM
D - 924 - 76 " Power factor end dielectric constant of electrical
insulating liquids " o bien: UNE 21322 - 77 " Métodos para la
determinación de la permitividad y del factor de pérdidas dieléctricas de los
aislantes a frecuencia industrial, audibles
y radioeléctricas "; VDE 0303 parte 4/10.55.
Se expresa en valores de % y en tanto por uno.
Figura 14: Equipo IDA 200
de Programma Electric AB, comprendiendo aparato de diagnóstico del factor de
disipación, monitor de temperatura y célula de ensayo para aceites aislantes
CRITERIOS DE ACEPTACIÓN:
Tangente d.-
Los límites aceptables en función de la
tensión nominal del Transformador serian:
Tg.d <1.5 para
Un < 36 kV.
" <0.8 para 36 kV < Un <
70 kV.
" <0.3 para 70 kV < Un <
170 kV.
" <0.2
para Un > 170 kV.
l) Tensión de ruptura -
rigidez dieléctrica
La tensión de ruptura
dieléctrica de un aceite viene medida por la tensión necesaria para hacer
saltar un arco entre dos electrodos situados en el seno del aceite en
condiciones especificadas por las normas. Su valor viene muy influido por el
método de ensayo utilizado y depende de la presencia de contaminantes físicos,
como el agua no disuelta, fibras, partículas conductoras, etc.
El agua si está disuelta
en el aceite, no afecta prácticamente a esta característica; sólo cuando se
encuentra en emulsión. El efecto es importante cuando el agua se encuentra en
las partículas sólidas en suspensión, por ejemplo, las fibras producen un
descenso apreciable en la tensión de ruptura, sobre todo con la presencia de
agua que pueda ser absorbida por estas partículas.
Esta característica no se
ve afectada, en general, por la presencia de productos de degradación del
aceite, detectables por medio de otros ensayos.
SU DETERMINACIÓN:
Se expresa en kV./cm. o kV./0.1".
Se determina de acuerdo con las normas: ASTM D
- 877 - 67 " Dielectric break down voltage of insulatig liquids using disk
electrodes ", o bien: UNE 21309
" Método para la determinación de la rigidez dieléctrica en aceites
aislantes "; VDE 0532/8.64.
Figura 15: Ensayador de aceite portátil y
electrodos con separaciones normalizadas
CRITERIOS DE ACEPTACIÓN:
Rigidez dieléctrica.- ( kV./0.1".)
Limites aceptados en función de la tensión
nominal Un del Transformador:
>
30 kV para Un < 36 kV.
>
35 kV para 36 kV. < Un < 70 kV.
>
40 kV para 70 kV. < Un < 170 kV.
>
50 kV para Un > 170 kV.
m) Índice de
neutralización.
Indica el contenido en compuestos
ácidos, procedentes principalmente de la oxidación del aceite. Algunos de estos
ácidos son volátiles y pueden difundirse a la atmósfera a través de la
superficie libre del aceite, mientras que otros permanecen disueltos.
La presencia de estos ácidos
reduce las características dieléctricas del aceite, por lo que su evaluación
permite un juicio sobre el estado de conservación de un aceite en servicio. Estos
ácidos actúan también sobre el papel y otros materiales aislantes sólidos
degradándolos.
En un aceite nuevo no
deben encontrase compuestos ácidos en cantidades apreciables, por lo que el
índice de neutralización debe ser prácticamente cero, tolerándose valores
ligeramente superiores para un aceite en servicio.
Aparte de esta acidez
originada por la degradación del propio aceite (“acidez débil”), este puede
presentar también un cierto grado de acidez debido a su contaminación por
compuestos ácidos durante el proceso de fabricación y otras causas, lo que se
denomina “acidez fuerte” muy peligrosa por los efectos de corrosión que puede
producir sobre otros materiales presentes en el transformador.
n) Estabilidad a la
oxidación.
Esta característica
indica la mayor o menor tendencia del aceite a reaccionar con el O2
libre que pueda contener disuelto y producir, por este mecanismo, compuestos
que dan lugar a una pérdida de las características físico-químicas y eléctricas
del aceite. Es, por tanto, un índice del futuro comportamiento del aceite en
servicio en cuanto a su tendencia a degradarse por oxidación.
La estabilidad a la
oxidación es función de la presencia o ausencia de inhibidores de la oxidación.
Un aceite inhibido envejece más lentamente que uno no inhibido mientras que el
inhibidor esté presente en el aceite.
El ensayo de oxidación de
aceites inhibidos permite la evaluación del periodo de vida útil del inhibidor
(periodo de inducción) por determinación de los ácidos volátiles producidos por
las reacciones de oxidación de los compuestos del aceite. Este ensayo, aplicado
a un aceite en servicio, puede servir para conocer la cantidad que resta de
inhibidor.
SU DETERMINACIÓN:
El ensayo de oxidación nos permite por la
determinación de los ácidos producidos por la oxidación, conocer el periodo de
vida útil de un inhibidor [período de inducción].
Es una volumetría de neutralización y se
expresa en mgr. de KOH / gr. aceite.
Las normas de aplicación son: ASTM D- 1298 -
67 " Neutralization number by color indicator tritation ", o bien:
UNE 21320 - 13 " Determinación del número de neutralización en aceites
aislantes y de turbina"; DIN 51558.
Figura 16: Célula de
descarga utilizada para el Test de estabilidad
CRITERIOS DE ACEPTACIÓN:
Índice de Acidez.- (mgr. de KOH).
0.005
a 0.022 Excelente
0.022
a 0.1 Valido
>
0.1 Alto
o) Gases disueltos.
En contacto con el aire,
los aceites absorben cantidades importantes de O2, N2 y
CO2. Además, en un aceite en servicio pueden existir cantidades
apreciables de H2, CH4, C2H4, C2H2
y otros hidrocarburos ligeros además de CO y CO2 producidos por la
descomposición del aceite y otros materiales aislantes bajo solicitaciones
térmicas y eléctricas.
Las concentraciones de
estos gases en un aceite en servicio se utilizan como medio de diagnóstico de
defectos incipientes, tales como puntos calientes o descargas eléctricas.
SU DETERMINACIÓN:
Por cromatografía de gases según: ASTM D3612 – 02 “Standard Test Method for Analysis of Gases
Dissolved in Electrical Insulating Oil by Gas Chromatography” o bien: UNE 21-320 - 14 " Método para la determinación
del contenido de gases en aceites aislantes ", UNE 21 - 320 - 29 " Interpretación
de los análisis de gases en los transformadores y otros aparatos eléctricos
rellenos de aceite en servicio ", UNE 21 - 320 - 28 "Guía para la
toma de muestras de gases y aceite de equipos eléctricos rellenos de aceite y análisis
de los gases libres y disueltos” .
Del conjunto de índices obtenidos y salvo que
existan valores muy anormales, es la comparación del archivo de evolución de
las características del fluido aislante, la que determinara en cada caso la
acción a tomar, tales como: desgasificación, deshidratación, secado,
filtración, regeneración, etc.
p) Sedimentos y lodos
precipitables.
En el aceite se pueden
encontrar partículas sólidas que según su origen pueden clasificarse en:
-Productos insolubles provenientes de la oxidación de los materiales
aislantes sólidos.
-Productos provenientes del deterioro debido a las condiciones de
servicio del material - carbono - metal - óxidos metálicos.
-Productos diversos provenientes de una limpieza inadecuada del equipo
antes de su puesta en servicio.
Además por la oxidación
del aceite se forman lodos que se depositan sobre las bobinas y núcleo del
transformador reduciendo el diámetro efectivo de los conductos de circulación,
empeorando así la refrigeración. Los sedimentos y los lodos reducen la tensión
de ruptura dieléctrica del aceite y dificulta la transferencia de calor.
La cantidad de lodos
precipitables existentes en un aceite después de un ensayo de estabilidad a la
oxidación permite calificar los aceites según su tendencia a formar dichos
lodos, al ser función de la calidad del aceite.
SU DETERMINACIÓN:
Se determina por saponificación y marca la
tendencia del aceite a formar lodos por la presencia de productos pesados del
tipo alquitranes.
También llamado Índice Kissling es el valor
que guarda relación con el color y se expresa en %. DIN 51553.
CRITERIOS DE ACEPTACIÓN:
Índice Kissling.- (%).
<
0.100 Valido
>
0.100 No valido
Otras normas
Existen además una serie de normas que regulan
las características de los aceites aislantes, tales como:
ASTM D - 1040 - 73 "Uninhited mineral
insulating oils for use in transformers and oil circuit breakers".
UNE 7021 -1R "Determinación de las
características físicas de los aceites para transformadores, interruptores,
condensadores y cables ".
UNE 7022 "Determinación de las
características químicas de los aceites para transformadores, interruptores,
condensadores y cables".
PUBLICACIÓN 296 DE LA CEI " For new
insulating oils for transformers and switch gears".
VDE 0370/10.66 " Prescripciones para el
aceite de transformadores de potencia, medida e interruptores"
REFERENCIAS:
ASINEL: Guía de mantenimiento de los aceites minerales aislantes en
transformadores
POST EN PDF EN LA SIGUIENTE URL: